Artykuł sponsorowany
Jak statystyczna kontrola procesu pomaga utrzymać jakość w wielkoseryjnym toczeniu CNC
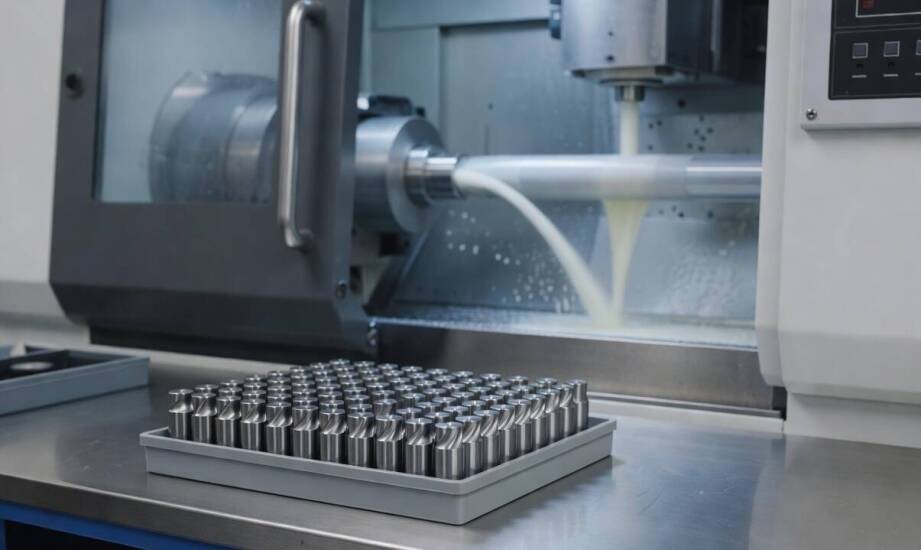
W długiej serii produkcyjnej na automatach tokarskich CNC pojedyncza kontrola końcowa często nie wykrywa powolnego dryfu wymiarów. Takie zjawisko wynika ze stopniowego zużycia narzędzia lub zmiany warunków pracy maszyny. Problem narasta przy obróbce tysięcy detali bez przerw na pełną weryfikację każdej sztuki. Statystyczna kontrola procesu pozwala wychwycić takie odchylenia na etapie ich powstawania, zanim wadliwy materiał opuści linię produkcyjną.
Przeczytaj również: Jak wybrać odpowiednie łożyska dla różnych sektorów przemysłu?
Różnica między SPC a kontrolą końcową i monitorowane sygnały
Statystyczna kontrola procesu (SPC) monitoruje przebieg obróbki w czasie rzeczywistym. Wymaga to pobierania próbek w regularnych odstępach, na przykład co 5–10 detali lub co 30 minut. Kontrola końcowa sprawdza gotowe wyroby po zakończeniu produkcji, podczas gdy SPC działa prewencyjnie i wyraźnie ogranicza powstawanie braków. Operatorzy zbierają dane o wahaniach kluczowych wymiarów, zużyciu narzędzi skrawających oraz przerwach w pracy maszyny. Analiza obejmuje również anomalie, w tym nagły wzrost obciążenia wrzeciona lub nieplanowaną zmianę parametrów skrawania. Zebrane sygnały wskazują na początek niestabilności, zanim wada przekroczy zakładaną tolerancję.
Przeczytaj również: Czy dekoracje do terrarium wpływają na zachowanie i zdrowie zwierząt?
Praktyka pokazuje, że obsługa automatów tokarskich CNC rejestruje głównie pomiary średnicy, długości i chropowatości powierzchni wybranych próbek. Zużycie narzędzia objawia się systematycznym przesunięciem średniej wartości wymiaru. Przerwy w pracy lub awarie czujników dają zupełnie inny obraz, tworząc nagłe skoki na wykresach. Dobrze zaplanowana obróbka wielkoseryjna opiera się na ciągłym monitorowaniu tych parametrów. Pozwala to utrzymać powtarzalność wymiarową na restrykcyjnym poziomie wymaganym przez odbiorców z branży motoryzacyjnej, hydraulicznej i pneumatycznej.
Przeczytaj również: Wpływ kasku jeździeckiego na komfort jazdy - jak uniknąć dyskomfortu podczas noszenia?
Karty kontrolne i wskaźniki zdolności w produkcji
Karty kontrolne Shewharta przedstawiają kolejne pomiary na czytelnym wykresie. Składają się z linii centralnej oraz granic kontrolnych wyznaczonych jako średnia wartość plus i minus trzy odchylenia standardowe. Takie narzędzie pozwala odróżnić naturalną zmienność procesu od poważnych zakłóceń wymagających interwencji operatora. Wskaźniki zdolności procesu Cp i Cpk służą z kolei do oceny, czy rozrzut wymiarów mieści się w granicach tolerancji klienta. Wartości powyżej 1,33 oznaczają odpowiednią stabilność przy wytwarzaniu precyzyjnych elementów metalowych i detali z tworzyw sztucznych.
Nowoczesne środowisko produkcyjne integruje karty kontrolne bezpośrednio z wewnętrznymi systemami maszyn CNC. Umożliwia to zautomatyzowane nanoszenie danych wymiarowych i natychmiastową reakcję na niepokojące trendy. Odpowiednio wczesna interwencja następuje jeszcze przed objęciem problemem większej partii materiału, co wymiernie ogranicza liczbę kosztownych poprawek. Powtarzające się odchylenia mimo wprowadzanych korekt oznaczają konieczność głębszego zbadania przyczyny. Winę ponosi często fizyczne zużycie łożysk głównego wrzeciona lub ukryta niestabilność składu chemicznego materiału wsadowego.
Firma Mas-Met PW z siedzibą w Sieroszewicach realizuje zamówienia z zakresu toczenia CNC dla klientów krajowych i zagranicznych. Przedsiębiorstwo specjalizuje się w precyzyjnej obróbce skrawaniem detali o maksymalnej średnicy 32 mm na zautomatyzowanych urządzeniach. Prowadzona tam produkcja seryjna i wysokoseryjna koncentruje się na dostarczaniu elementów gotowych do bezpośredniego montażu. Niezależnie od wybranego wykonawcy, wdrożenie monitoringu statystycznego w produkcji seryjnej zapewnia powtarzalność wymiarową wymaganą w branży motoryzacyjnej, budowlanej i meblarskiej.
Stałe monitorowanie procesu obróbki zdaje egzamin zwłaszcza przy długich seriach zamówień. Tradycyjna kontrola końcowa okazuje się w takich warunkach niewystarczająca i zbyt ryzykowna. Regularne pobieranie reprezentatywnych próbek i rzetelna analiza wskaźników zdolności procesu pomagają utrzymać pełną stabilność produkcji. Zakład zyskuje wyższą jakość gotowych detali bez konieczności nieustannego zwiększania nakładów finansowych na zewnętrzną inspekcję wizualną.
Kategorie artykułów
Polecane artykuły

Znaczenie stosowania części od renomowanych producentów przy montażu regałów

Jak czytać cennik domowego pensjonatu dla kota, gdy stawka dobowa nie mówi wszystkiego

W jaki sposób geodeta może pomóc przy zakupie budowlanej działki?
